高强度钨丝在光电领域金属加工慢走丝线切割中的应用
光电零件的共同特征是小、薄、硬、精:结构尺寸常在毫米以下,壁厚不足 0.3 mm,材料多为淬硬钢或硬质合金,却要求 ±2 μm 级的轮廓精度与 Ra 0.1 μm 级的表面。慢走丝线切割(WEDM-LS)因为不存在宏观切削力,是这类零件的主力工艺。而当切缝需要压到 0.05 mm 以下、内角半径需要小于 0.05 mm 时,工艺瓶颈就从机床转移到了电极丝上——高强度钨丝正是为这个瓶颈而存在的电极丝。
一句话概括它的价值:钨丝的熔点、抗拉强度和弹性模量决定了"丝的真实位置"与"机床示值位置"之间的偏差上限。差多少,加工精度就损失多少。
一、背景:光电制造把精度压力推到了电极丝上
光电产业对金属零件的需求,与传统的通用机械加工有一个根本区别:精度不是"锦上添花",而是决定光学性能的函数自变量。
以几个典型场景为例:
- 光纤阵列的定位槽距若累积偏差 2 μm,12 芯阵列末端的横向错位就会超出光纤耦合容差,直接反映为插入损耗上升。
- 光谱仪入射狭缝的缝宽决定光谱分辨率与光通量的取舍,缝宽公差通常要求 ±1 μm,缝边直线度要求亚微米级。
- 光学注塑模具的排气槽宽 0.02–0.05 mm、深 0.3–1.0 mm,深宽比超过 20:1,稍有偏差就会出现充填不良或飞边。
这些零件同时具备三个"难加工"标签:材料硬(淬硬钢 HRC 58–62、硬质合金 HRA 89–93)、结构薄(0.03–0.5 mm)、轮廓异形(尖角、窄槽、微孔)。铣削会因切削力导致让刀与变形,激光会留下重铸层与锥度,冲压会塌边。
慢走丝线切割恰好绕开了这些限制:它是非接触、无宏观切削力的热蚀除加工,理论上能切任何导电材料,且内角可以做到接近电极丝半径的极限。也正因为如此,工艺的最终极限不再由机床结构决定,而由那根直径几十微米的丝决定。
二、慢走丝线切割的技术底座
先明确几个前提,后面的讨论都建立在这些约束上。
2.1 与快走丝的本质差异
| 对比项 | 快走丝(WEDM-HS) | 慢走丝(WEDM-LS) |
|---|---|---|
| 走丝方式 | 往复循环,电极丝重复使用 | 单向走丝,一次性使用 |
| 走丝速度 | 6–11 m/s | 0.05–0.3 m/s |
| 常用电极丝 | 钼丝(φ0.12–0.20 mm) | 黄铜丝、镀层丝、钨丝(φ0.02–0.35 mm) |
| 工作液 | 乳化液 | 去离子水 |
| 尺寸精度 | 0.01–0.02 mm | ±0.001–0.005 mm |
| 表面粗糙度 | Ra 1.6–3.2 μm | Ra 0.1–0.8 μm(多次修切可达 Ra 0.05 μm) |
| 丝损影响 | 丝径持续变细,需补偿 | 丝径恒定,无累积误差 |
"单向走丝、一次性使用"是慢走丝精度的第一性来源:电极丝在工作区间内始终保持出厂丝径,放电间隙因此保持恒定,机床不需要为丝损做动态补偿。这也意味着——电极丝自身的直径一致性、抗拉强度与热稳定性,直接等价于加工精度。
2.2 多次切割:精度是怎么堆出来的
慢走丝的高表面质量并非一次成型,而是靠"粗切 + 多次修切"逐级收敛能量密度实现的。典型路线如下:
| 工序 | 单边留量 | 主要目的 | 表面粗糙度参考 |
|---|---|---|---|
| 第 1 刀(粗切) | 0.03–0.08 mm | 去除主体材料,追求效率 | Ra 2.5–3.2 μm |
| 第 2 刀 | 0.01–0.02 mm | 修正轮廓尺寸与垂直度 | Ra 0.8–1.6 μm |
| 第 3 刀 | 0.005–0.01 mm | 降低重铸层与热影响区 | Ra 0.4–0.8 μm |
| 第 4–5 刀(光刀) | ≤0.005 mm | 抛修表面,消除放电痕迹 | Ra 0.05–0.2 μm |
关键洞察在这里:修切阶段切的是"精度",不是"体积"。后几刀的放电能量已经降到毫焦耳量级,此时任何来自电极丝的扰动——丝的弹性伸长、热软化导致的弯曲、丝振——都会被等比例放大成轮廓误差。这就是钨丝真正发挥作用的位置。
三、电极丝的材料选择:从黄铜丝到高强度钨丝
电极丝从来不是随手可换的耗材。它同时被导电性、抗拉强度、耐热性与成本四条线拉扯,任何一项短板都会在特定的加工场景里被放大成缺陷。理解这些约束之间的取舍,才能判断钨丝究竟在哪个位置不可替代。
3.1 电极丝需要同时满足的六个条件
- 高导电性——降低线损,把能量尽量送进放电间隙;
- 高抗拉强度——在细丝上维持高张力,抑制丝振;
- 高熔点与高再结晶温度——放电区瞬时温度可达上万摄氏度,丝不能软、不能熔;
- 低弹性伸长——张力变化不能转化为丝的位置偏移;
- 稳定的直径公差——丝径即"刀具直径",是尺寸精度的基准;
- 成本与可获得性——包括穿丝难度、导向件磨损、参数库成熟度。
前五条是技术指标,第六条决定它在车间里是否真的被用起来。
3.2 主要电极丝材料的性能对比
| 电极丝类型 | 典型成分 | 抗拉强度(MPa) | 熔点(℃) | 电阻率(μΩ·m,20℃) | 弹性模量(GPa) | 线膨胀系数(10⁻⁶/K) | 常用直径(mm) |
|---|---|---|---|---|---|---|---|
| 黄铜丝 | CuZn37(Cu 63–65%) | 900–1100 | 900–950 | 0.062–0.070 | ≈100 | ≈19 | 0.15–0.35 |
| 镀锌黄铜丝(复合丝) | 黄铜芯 + 锌层 | 900–1200 | — | 0.060–0.070 | ≈100 | ≈19 | 0.20–0.35 |
| 钼丝 | Mo ≥99.9% | 1500–2200 | 2620 | 0.053 | 329 | 4.8 | 0.12–0.20 |
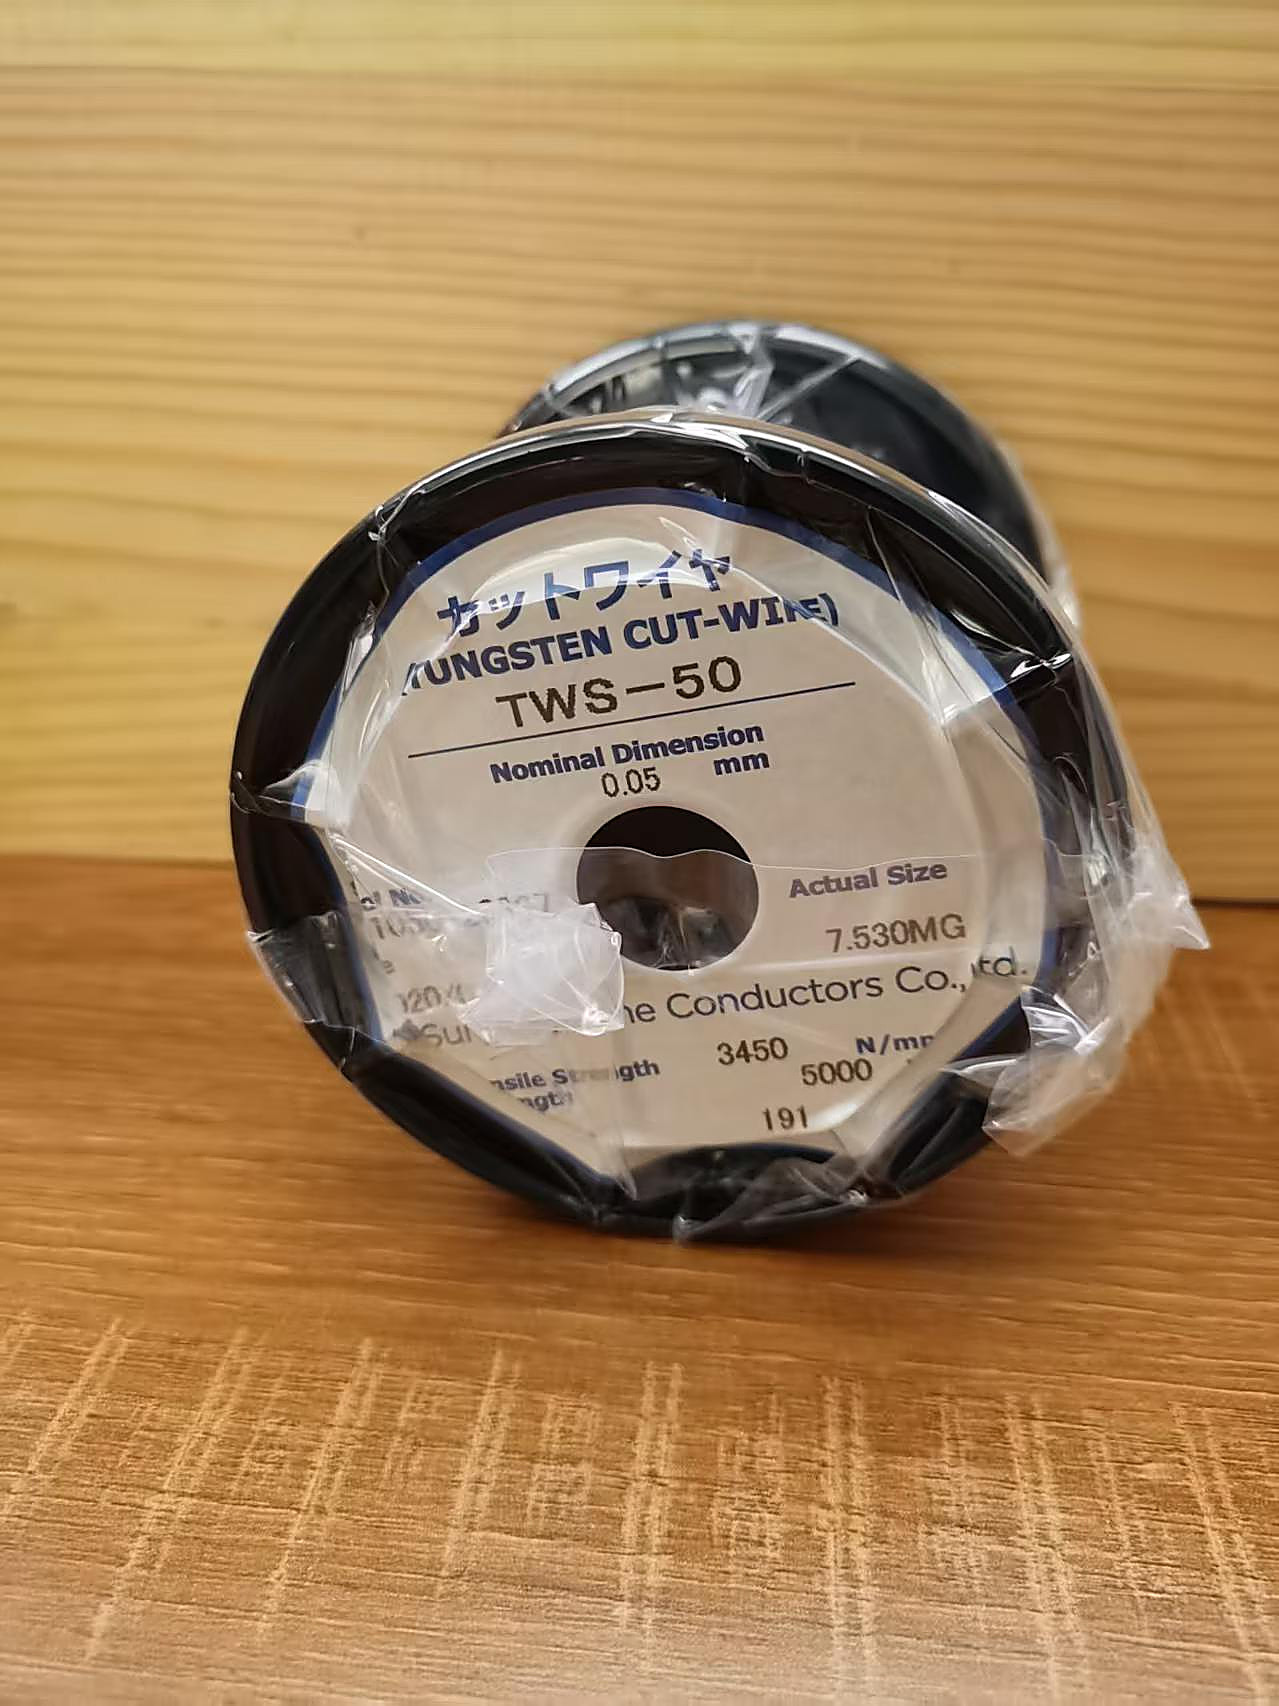
| 通用拉拔钨丝 | W ≥99.95% | 1800–2500 | 3410 | 0.056 | 411 | 4.5 | 0.03–0.25 |
| 高强度掺杂钨丝 | W + K/Al/Si 掺杂 | 2500–4000 | 3410 | 0.056–0.060 | 411 | 4.5 | 0.02–0.10 |
| 钨铼丝(W-3Re / W-25Re) | W-Re 合金 | 2300–3500 | 3100–3410 | 0.070–0.20 | 400–430 | 4.5–5.5 | 0.02–0.10 |
表内为行业典型区间,实际数值随牌号、丝径、加工硬化程度与批次而变化;关键参数应以耗材供应商出厂检验报告与机床厂商参数库为准。
从这张表可以读出三个反直觉的事实。
第一,钨丝的导电性并不差。钨在 20℃ 的电阻率约 0.056 μΩ·m,与黄铜丝的 0.062–0.070 μΩ·m 处于同一量级,甚至略优。真正让钨丝"切得慢"的不是导电性,而是它的稀缺性与加工成本,以及大电流工况下与镀层丝不同的放电特性。
第二,决定精度的不是强度,而是"强度 / 弹性模量"的组合。在张力 σ 下,电极丝的弹性应变约为 σ/E。同样是 1000 MPa 的张力,黄铜丝(E≈100 GPa)会被拉长 1%,而钨丝(E≈411 GPa)只有 0.24%。换算成一根 300 mm 跨距的丝,两者的伸长差就是毫米级与亚百微米级的区别——而这个差值会直接进入轮廓误差。
第三,热膨胀系数差了 4 倍。钨的线膨胀系数约 4.5×10⁻⁶/K,黄铜约 19×10⁻⁶/K。慢走丝长时间加工中,工作液温度与放电区热量的波动是常态;钨丝对温度的历史更不敏感,丝的位置更"稳"。
3.3 "高强度"二字的技术含义
工业上所说的高强度钨丝,通常指钾(K)铝硅掺杂钨丝,而非单纯的拉拔硬化钨丝。其强化机理是:掺杂元素在烧结与高温加工过程中形成亚微米级的钾泡列(potassium bubble rows),这些泡列沿丝轴方向拉长并钉扎晶界,形成类似"纤维增强"的弥散强化结构。
这带来的并不只是室温强度提升,更关键的是高温抗下垂性能——也就是丝在高温下抵抗蠕变与再结晶纵裂的能力。卤钨灯丝能在 2000℃ 以上长期工作而不塌陷,靠的就是同一套材料机理。
把这一机理放到慢走丝的语境里,价值就非常直接:
- 放电点的高温不会让丝软化、伸长或弯曲;
- 丝的真实几何位置在整段加工中保持稳定,机床示值即真实值;
- 长时无人化加工中,丝的一致性好,避免了黄铜丝常见的"跑偏—短路—断丝"链式失效。
若需要更高的韧性以降低脆断风险,可选用钨铼丝(W-3Re/W-25Re),代价是成本显著上升。
3.4 钨丝在慢走丝工况下的适配性分析
| 工艺环节 | 黄铜丝 / 镀层丝表现 | 高强度钨丝表现 | 结论 |
|---|---|---|---|
| 粗切效率 | 高(大电流、低熔点、排屑好) | 中等偏低 | 黄铜丝胜出 |
| 修切精度 | 丝在高温区软化,位置一致性一般 | 丝位置稳定,尺寸重复性好 | 钨丝胜出 |
| 超细丝(φ<0.05 mm)可用张力 | 强度不足,张力受限,易丝振 | 高张力可行,丝振显著改善 | 钨丝胜出 |
| 内角最小半径 | 受丝径与放电间隙限制 | 可做到丝半径 + 0.005–0.015 mm | 钨丝胜出 |
| 硬质合金加工 | 丝磨损与短路风险上升 | 抗烧蚀能力强,放电稳定 | 钨丝胜出 |
| 自动穿丝 / 接线 | 成熟,成功率高 | 脆性大,需专用参数 | 黄铜丝胜出 |
| 导向件磨损 | 低 | 高,需金刚石导向 | 黄铜丝胜出 |
| 综合成本 | 低 | 单价约为黄铜丝的 5–15 倍 | 黄铜丝胜出 |
一句话结论:钨丝不是"更好的黄铜丝",而是"当黄铜丝做不到时唯一能用的丝"。
四、钨丝慢走丝的工艺要点
换了电极丝,整个工艺窗口都要重新标定。以下是使用高强度钨丝时最容易出问题的六个环节。
4.1 丝张力:从"能用"到"用好"的分界线
钨丝的高抗拉强度允许施加更高的张力,而高张力是抑制丝振最有效的手段——因为丝振振幅与丝张力大致成反比关系。
典型张力区间(需按机床手册与丝径标定):
| 丝径(mm) | 张力参考(N) | 说明 |
|---|---|---|
| 0.20–0.30 | 10–20 | 接近黄铜丝工况,但断丝风险更低 |
| 0.10–0.15 | 4–8 | 需配高精度张力伺服 |
| 0.05–0.08 | 1.5–4 | 张力波动需控制在 ±5% 以内 |
| 0.02–0.03 | 0.3–1.0 | 需专用微型张力机构与断丝检测 |
实践要点:张力应取"不断丝前提下的最大值"。钨丝延伸率仅 1–3%,没有黄铜丝那样的塑性缓冲,一旦张力设定过高,失效形式是脆断而非伸长,断口常出现在导电块与导向嘴之间,排查成本高。
4.2 导丝与送丝系统
钨丝硬度高且在拉拔态下加工硬化,对导向件的磨粒磨损远高于黄铜丝。
- 导向嘴建议采用金刚石模(diamond die)或红宝石导向器,内径与丝径间隙控制在 2–5 μm;
- 送丝轮、张力轮需选用耐磨材质,避免打滑导致丝速波动;
- 导电块(给电块)接触面积与压力需重新设定:压力过大会压伤细钨丝,过小则接触电阻发热,导致丝在给电点提前熔断;
- 自动穿丝参数必须专用化:钨丝的直线性好但脆性大,需降低穿丝速度、优化喷嘴气压与裁切长度。
4.3 放电参数与电源匹配
- 能量段位整体前移:钨丝在修切段宜采用窄脉宽(0.2–1 μs)+ 高峰值电流 + 高脉冲频率的组合,以在低单脉冲能量下维持放电稳定性;
- 开路电压需上调:钨的电子逸出功与黄铜不同,放电起始特性有差异,建议在供应商参数库基础上做单因素标定;
- 抬刀(回退)策略:深窄槽加工中排屑困难,抬刀次数应增加、抬刀行程缩短,避免二次放电造成槽壁烧伤;
- 伺服基准调整:钨丝放电间隙通常比黄铜丝略小(约 0.005–0.015 mm 单边),伺服电压设定需相应变化,否则会因跟踪过紧而频繁短路。
4.4 工作液与排屑
慢走丝使用去离子水,电导率一般控制在 5–20 μS/cm。加工光电零件时需额外注意两点:
- 硬质合金加工的离子污染:WC-Co 材料中的钴会在放电中溶出,使工作液电导率漂移、pH 变化,进而影响放电间隙。需配置离子交换树脂与电导率在线监控,并缩短换水周期。
- 冲洗压力与对称性:上下喷流应对称,压力 0.5–2.0 MPa;超细丝工况下喷嘴口径需匹配,避免射流把细丝吹偏——这一点在 φ0.05 mm 以下尤其明显。
过滤精度建议 1–5 μm,以去除硬质合金粉末与钨丝微屑。
4.5 多次切割路线(光电零件推荐)
| 工序 | 能量级别 | 单边留量(mm) | 检查要点 |
|---|---|---|---|
| 粗切 | 高 | 0.03–0.05 | 垂直度、是否短路断丝 |
| 第 2 刀 | 中 | 0.008–0.015 | 轮廓尺寸收敛趋势 |
| 第 3 刀 | 低 | 0.004–0.008 | 尖角是否保形 |
| 第 4 刀(光刀) | 极低 | ≤0.004 | 表面粗糙度、重铸层 |
| 可选第 5 刀 | 极低 + 短脉冲 | ≤0.003 | 镜面级表面 |
对光电零件,第 4 刀几乎是必需的:粗切留下的重铸层厚度可达 5–15 μm,其中包含微裂纹与残余拉应力。这些缺陷在光学件上会表现为散射中心、镀膜附着不良或长期尺寸漂移。经 3–4 次修切后,重铸层可控制在 1–2 μm 以内。
4.6 表面完整性与后处理
慢走丝虽无切削力,但仍存在热影响区。光电零件通常需要:
- 去应力处理:对淬硬钢镶件,切割后进行低温回火(150–200℃)以释放线切割引入的残余应力;
- 边缘去毛刺:微小的放电毛刺在光学件上会形成杂散光,建议采用电解抛光或柔性磨粒流;
- 清洗与钝化:可伐合金与不锈钢件需去除放电残留的金属氧化物,保证后续玻璃封接或镀膜的结合力。
五、光电领域的典型应用
下面按零件类型拆解六个典型场景,说明钨丝在每一类零件上具体解决了什么问题,以及对应的工艺参数区间。这些场景的共同点是:结构特征尺寸小到黄铜丝的强度与刚度已经撑不住,而精度要求又不允许出现丝振带来的轮廓失真。
5.1 光纤阵列与光连接器的定位模具
光纤阵列(Fiber Array)依靠 V 型槽实现光纤的精确定位,常见节距为 127 μm 与 250 μm,槽底必须形成清晰锐利的 V 形。硅基 V 槽通常走各向异性腐蚀或金刚石划片路线;但塑料插芯、定位块及封装定位治具的注塑模具往往由硬质合金或淬硬钢制成,慢走丝是主力加工手段。
延伸场景 · 光纤插芯微孔(Ferrule Φ125.5 μm)的微细加工——这是"光纤孔"类微细加工最具代表性、也是公差最苛刻的场景:
金属插芯、气密封装管壳的引纤孔,以及上述注塑模具的型芯孔位,钨丝慢走丝是"以细对细"微孔加工的核心路线(异形孔、锥度孔、批量一致性好),其前提是电极丝在高温下保持几何稳定——这正是高强度钨丝的价值区间。
工艺要点:
- 槽距误差需小于 ±1 μm,否则多芯阵列末端的累积偏差会超出耦合容差;
- V 槽底的实际最小内圆弧半径 ≈ 电极丝半径 + 单边放电间隙,因此 φ0.05 mm 钨丝理论上可做到 R0.03 mm 左右的槽底;
- 槽壁倾斜角(通常 60° 或 90°)的直线度取决于丝振,这正是钨丝高张力优势的发挥点;
- 淬火至 HRC 60 以上的模具钢可直接切割,无需退火,避免了二次热处理变形。
5.2 光模块金属封装与气密封装壳体
TOSA/ROSA、蝶形(Butterfly)与 BOX 封装的金属管壳多采用可伐合金(4J29,Fe-29Ni-17Co)或 304/316L 不锈钢。可伐合金的线膨胀系数与硼硅玻璃匹配,才能实现气密玻璃封接。
慢走丝在这里承担的任务包括:外形轮廓、光纤引出法兰、定位台阶与密封槽。四边密封环的槽宽一致性与深度均匀性,直接决定氦质谱检漏的一次通过率。
钨丝的价值体现在两点:可伐合金与不锈钢薄壁件(0.3–0.8 mm)在切削力下极易变形,慢走丝天然规避;而钨丝的丝径稳定性保证了密封槽的槽宽在全长范围内一致——槽宽公差通常要求 ±5 μm 以内。
5.3 光学镜筒、镜座与可变光阑叶片
- 镜筒:壁厚常为 0.2–0.5 mm,内孔带台阶与退刀槽,慢走丝加工内形不受刀具半径限制;
- 可变光阑叶片:厚度 0.03–0.08 mm 的薄片,需要切出精密曲线轮廓与销孔,边缘不允许毛刺(毛刺会造成叶片卡滞并引入杂散光);
- 镜座与隔圈:多为环形薄壁件,圆度与同轴度要求 5 μm 级。
这类超薄件的关键不是"切得动",而是"切完不变形"。钨丝配合低能量多次修切,可将热影响区压缩到 1 μm 量级,把热变形降到最低。
5.4 光谱仪狭缝与编码器码盘
入射狭缝宽度常为 0.02–0.2 mm,长度 5–20 mm,缝宽公差 ±1 μm。缝边直线度与两缝边的平行度直接决定光谱分辨率与杂散光水平。
- φ0.02–0.03 mm 超细钨丝可切出 0.03 mm 以下的缝宽;
- 配合双次修切,缝边直线度可做到 1 μm 级;
- 编码器金属码盘(不锈钢或铜)栅线宽度 20–100 μm,慢走丝一次性切透优于冲压——无塌边、无毛刺、无模具磨损带来的批次漂移。
5.5 光学注塑模具镶件与排气槽
光学件(导光板、非球面透镜、LED 二次光学透镜)的注塑模具镶件多为淬硬钢(HRC 58–62)或硬质合金。两个典型工序:
- 型腔轮廓:精度 ±2 μm,慢走丝之后通常还需镜面抛光,因此要求切割面重铸层尽可能薄;
- 排气槽:宽 0.02–0.05 mm、深 0.3–1.0 mm,深宽比超过 20:1。这是慢走丝的经典难题——窄槽排屑困难、极易短路断丝。超细钨丝的高熔点在此体现价值:电极丝能承受更大的瞬时电流密度而不熔断,从而允许采用更高的能量密度与更激进的排屑策略。
5.6 其他典型场景
| 应用 | 典型材料 | 关键要求 | 钨丝规格建议 |
|---|---|---|---|
| 钨铜热沉(CuW70/80) | 钨铜合金 | 外形与安装孔,平面度 ≤10 μm | φ0.10–0.20 mm |
| LED 引线框架冲压模镶件 | 硬质合金 | 轮廓 ±2 μm,Ra ≤0.1 μm | φ0.05–0.10 mm |
| 键合模具导向孔 | 硬质合金 | 孔径公差 ±3 μm,无毛刺 | φ0.05–0.10 mm |
| 硅光 / 薄膜铌酸锂封装治具 | 不锈钢、可伐合金 | 定位面精度 ±3 μm | φ0.05–0.15 mm |
| 微波光子器件腔体 | 铜、铝青铜 | 腔壁垂直度、表面导电性 | φ0.15–0.25 mm |
六、优势、局限与选型判据
把前面的技术分析收敛成可以直接拿去做决策的结论:钨丝在哪些条件下不可替代,在哪些条件下反而会拖累成本与交期。判断标准只有一个——黄铜丝或镀层丝能不能满足丝径、内角半径与表面完整性的要求。
6.1 钨丝的不可替代性来自哪里
- 细丝场景下的唯一解:当丝径压到 φ0.05 mm 以下,黄铜丝的抗拉强度已无法支撑有效张力,丝振导致的精度损失会吃掉所有机床精度优势;
- 高温区的形状保持:放电点的瞬时高温不会让钨丝软化弯曲,修切阶段尤其关键;
- 硬质材料的稳定放电:加工硬质合金、钨铜等材料时,抗烧蚀能力显著优于黄铜丝;
- 长时无人化的一致性:丝径稳定、断丝率低,适合夜间无人值守的精密批量加工。
6.2 必须接受的代价
- 耗材成本高:单价约为黄铜丝的 5–15 倍,且一次性使用;
- 自动穿丝难度大:延伸率仅 1–3%,需专用穿丝参数与夹持机构,穿丝成功率低于黄铜丝;
- 导向系统需升级:金刚石导向嘴、耐磨送丝轮、专用导电块都是额外投入;
- 粗切效率偏低:厚件、大余量去除场景不如镀层丝经济;
- 参数库成熟度不足:多数机床厂商的标准工艺库以黄铜丝为基准,钨丝参数需自行标定并沉淀。
6.3 选型判据速查
| 加工条件 | 推荐电极丝 |
|---|---|
| 常规模具、厚件(>50 mm)、追求材料去除率 | 镀锌黄铜丝 φ0.20–0.30 mm |
| 一般精度、中等厚度、成本敏感 | 黄铜丝 φ0.15–0.25 mm |
| 切缝宽度 <0.05 mm、微细零件 | 高强度钨丝 φ0.02–0.05 mm |
| 硬质合金、钨铜、超硬材料 | 高强度钨丝 φ0.05–0.15 mm |
| 高深宽比窄槽(>20:1) | 超细钨丝 + 专用冲洗 |
| 淬硬钢薄壁件、易变形件 | 钨丝 φ0.05–0.10 mm,低能量多次修切 |
| 长时无人化加工 | 高强度掺杂钨丝 |
决策原则:若黄铜丝或镀层丝能满足精度与丝径要求,就不要再考虑钨丝——它的优势只在"黄铜丝做不到"的区间内成立。这个区间大致是:丝径 <0.10 mm、内角半径 <0.06 mm、材料硬度 HRA >88、或要求重铸层 <2 μm。
七、发展趋势
- 超细丝与微细电火花融合:φ0.01–0.02 mm 钨丝配合微细电火花(micro-EDM)技术,正在把可加工特征尺寸推进到 10 μm 量级,对应硅光耦合结构、微透镜阵列模具等新需求。
- 钨丝材料升级:超细晶 / 纳米晶钨丝与钨铼合金丝持续提升强度上限(实验室级已超过 4000 MPa),同时改善脆性与穿丝性能。
- 电极丝表面改性:通过表面涂层与结构设计调节放电起始特性与排屑能力,方向是从"材料替代"走向"功能定制"。
- 机床侧的能力配套:直线电机、光栅尺全闭环、恒温车间、智能张力伺服与 AI 参数自适应,正在把钨丝的潜力真正释放出来——钨丝提供了丝侧的精度上限,机床决定了能否兑现。
- 需求侧的结构性增长:硅光与共封装光学(CPO)、AR/VR 微显示光学、车载激光雷达、Micro-LED 显示,都在推高微米级金属模具与定位件的用量。
- 绿色制造约束:去离子水的循环利用、钴离子与钨屑的回收处理,正从"环保合规"变成"工艺稳定性"的组成部分。
结语
慢走丝的精度是一场"从机床到电极丝"逐级传导的接力。机床提供了基础精度,电源与伺服提供了控制精度,而电极丝决定了这些精度能否被完整地传递到工件上。
在常规工况下,黄铜丝与镀层丝已经足够好,也足够便宜;但当光电零件的特征尺寸压到 0.05 mm、材料硬度推到 HRA 90、表面要求逼近 Ra 0.1 μm 时,电极丝就成了整条工艺链上最薄弱的一环。高强度钨丝用 3410℃ 的熔点和 411 GPa 的弹性模量,把这个环节重新接上。
它不是更贵的黄铜丝,它是另一种工艺能力。
参考资料与说明
- 特种加工相关高等学校教材与行业技术手册(电火花线切割加工原理、工艺与设备章节)。
- ISO 14137《机床——电火花线切割机床(WEDM)的试验条件》相关术语与精度检验方法。
- 主要慢走丝机床厂商(沙迪克、牧野、三菱电机、GF 加工方案等)公开的技术手册与细丝加工工艺指南。
- 钨丝与掺杂钨丝供应商(如 Plansee、Nippon Tungsten 等)公开的材料数据表与钾泡强化机理说明。
- 本节延伸说明中的插芯端面示意图为自制比例图,仅作尺寸关系示意,不作产品图引用。
参数免责说明:文中的材料性能、工艺参数与应用精度均为行业典型区间,会随牌号、批次、设备型号与应用场景变化。实际生产前,请以电极丝供应商出厂检验报告、机床厂商工艺手册及本厂工艺验证结果为准。